
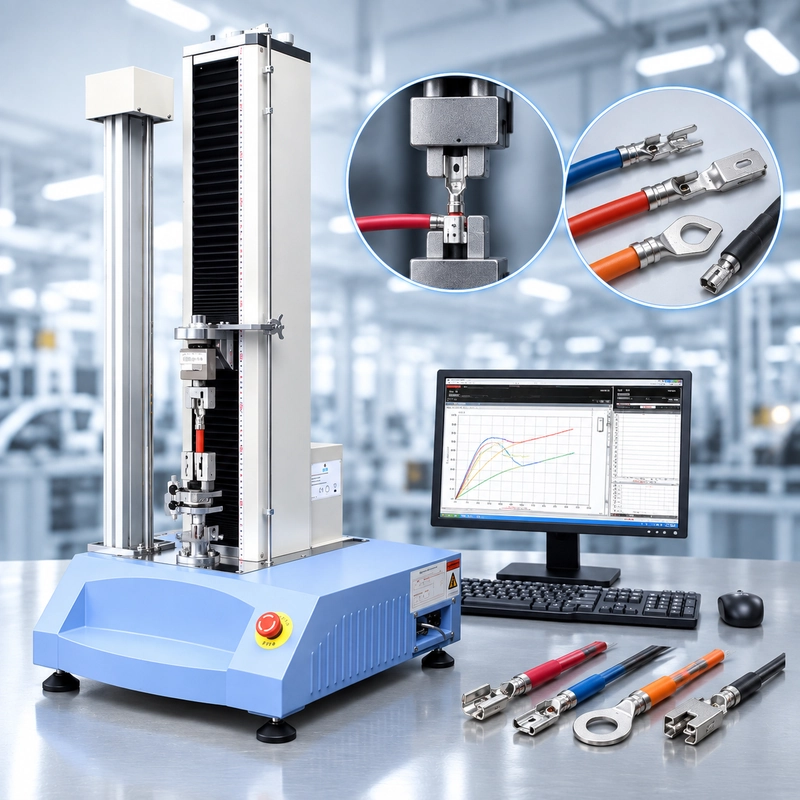
مورد أسلاك السيارات يحتاج إلى محطة سحب واحدة لأسلاك إشارة بحجم 0.35 مم²، ودوائر طاقة بمساحة 2.5 مم²، وعشرات عائلة الطرفيات. تتوقع مراقبة الجودة إجراء حوالي 400 اختبار يوميا.
في البداية، يبدو هذا كطلب بسيط من آلة شد.
القوة القصوى سهلة الفحص. الأسئلة الأصعب هي ما يحدث حول الجهاز: كم عدد هندسات الطرفيات التي يحتاج المشغلون إلى تحميلها، وأين تقع قوى السحب العادية لديهم فعليا، وما إذا كانت العينات موضوعة بشكل متسق بين المشغلين، ومدى سرعة انتقال المحطة من عائلة طرفية إلى أخرى دون إضافة اختلافات في الاختبار.
لهذا السبب لا ينبغي تخطيط اختبار سحب أسلاك السيارات حول رقم واحد مثل "500 N مطلوبة."
يجب التخطيط حول برنامج الهارنس Harness وسير عمل QC الخاص به.
قوة سحب الحزام للسيارات ليست اختبارا واحدا
يحتوي حزام الأسلاك النهائي على عدة واجهات ميكانيكية يمكن سحبها.
الموصل مثبت على طرفية. يتم تثبيت الطرف في غلاف موصل. قد يمر سلك أو كابل عبر ميزة تخفيف الإجهاد. قد يكون لنصفي الموصلين أيضا متطلبات محددة للتزاوج أو عدم التزاوج.
كل يمكن وصف هذه الاختبارات بشكل غير رسمي بأنها "اختبار سحب"، لكنها مختلفة ميكانيكيا.
في إنتاج أسلاك السيارات، يعد اختبار السحب من الموصل إلى الطرف تطبيقا شائعا للمراقبة الجودة. تركز هذه المقالة على بيئة الإنتاج هذه بدلا من التعامل مع كل اختبار سحب للموصل كإجراء واحد.
إذا كان المطلب يتعلق بآلية الاتصال الفردي بين الموصل والطرف، فإن دليل اختبار سحب السحب Crimp Pull Guide يركز بشكل أدق على تركيبات التجعيد، ومدى قوة العمل، وسلوك الفشل.

ابدأ بمتطلب البرنامج، وليس بجدول قوة عام
واحدة من أسهل الأخطاء في مراقبة الجودة في الهارنس هي البدء بالبحث عن قيمة قوة عالمية.
يدخل مهندس الجودة:
0.5 مم² قوة سحب السلك
ويجد بسرعة الجداول التي تحتوي على قيم دنيا.
قد يبدو الرقم مفيدا. هذا لا يعني أنه يجب أن يكون ضمن خطة التحكم للحزام الذي يتم تصنيعه.
يمكن أن يخضع برنامج السيارات لمتطلبات العميل أو المصنع الأصلي، أو مواصفات نظام الطرفية، أو رسم الحزام، أو خطة التحكم الداخلية، أو طريقة اختبار المكونات ذات الصلة. لا ينبغي نقل المتطلبات المستخدمة لعائلة طرفية واحدة تلقائيا إلى أخرى لأن مقطع الموصل متشابه.
IEC 60352-2، على سبيل المثال، يعالج الاتصالات المجعدة بدون لحام ضمن نطاقه المحدد. قد تستخدم برامج السيارات أيضا متطلبات خاصة بالعملاء أو الشركات المصنعة أو الصناعة. لذلك يجب تأكيد الوثيقة الحاكمة للاتصال الفعلي الذي يتم اختباره.
هناك تمييز عملي يستحق التوضيح:
تحدد طريقة الاختبار كيفية اختبار العينة. متطلبات المنتج تحدد ما يجب أن يحققه هذا الاتصال.
قد لا يأتيان من نفس المستند.
قبل تكوين محطة قوة السحب، قم بتحديد السلسلة:
→ متطلبات الحزام أو →الموصل السلك + الطرفية → طريقة الاختبار القابلة للتطبيق → حد مراقبة الجودة
هذا أكثر أمانا من البدء بجدول عام بين حجم السلك مقابل القوة والعمل للخلف.
النتيجة المرورية يمكن أن تخفي انحراف العملية
غالبا ما يعامل اختبار السحب كقرار بسيط:
PASS / FAIL
هذا القرار ضروري، لكن تسلسل نتائج الإنتاج يمكن أن يروي قصة ثانية.
لنأخذ عائلة طرفية تنتج عادة نتائج مثل:
96 / 98 / 94 / 101 / 97 / 95 N
لاحقا، تبدأ نفس العملية في العودة:
91 / 88 / 84 / 81 / 78 / 76 N
افترض، فقط للتوضيح، أن الحد الأدنى المحدد هو 70 نيوتن.
كل عينة لا تزال تمر.
ومع ذلك، من الصعب تجاهل الاتجاه.
الآن لدى مهندس الجودة سبب للتحقيق في العملية قبل انتظار تجاوز العينة الأولى حد الرفض.
اختبار السحب لا يمكنه تحديد السبب الجذري بنفسه. لا يعرف ما إذا كان التغيير ناتجا عن ارتفاع التجعيد، طول الشريط، موقع الموصل، التالف من الخيوط، تغذية الطرف، حالة الأدوات أو تغير المادة.
ما يمكن أن يظهره هو أن الناتج الميكانيكي للعملية قد تحرك.
نتيجة واحدة تجيب على:
هل استوفرت هذه العينة المتطلب؟
سلسلة من النتائج يمكن أن تثير سؤالا آخر:
هل لا تزال هذه العملية تتصرف بالطريقة المعتادة؟
بالنسبة لخط أحزمة السيارات الذي ينتج أعدادا كبيرة من التوصيلات المجعدة، يمكن أن يكون هذا السؤال الثاني ذا قيمة بقدر قرار النجاح/الفشل الفردي.

قوة السحب تصبح أكثر منطقية عند قراءتها باستخدام عملية التجعيد
لا ينبغي توقع أن تشرح قوة السحب كل شيء عن جودة التجعيد.
إنه فحص ميكانيكي مدمر. يخبر المهندس كيف تصرف الاتصال النهائي عند التحميل، لكنه لا يفسر بشكل مباشر سبب تصرف الاتصال بهذه الطريقة.
افترض أن متوسط قوة السحب انخفض عبر عدة دفعات إنتاج. قد يشمل التحقيق التالي ارتفاع الجعيد، طول الشريط، موقع الموصل، حالة الخيط، وضع الطرف، وحالة الأدوات.
وعلى العكس، يمكن أن يبقى فحص العمليات أحادي البعد ضمن حدود التحكم الخاصة به بينما يبدأ الاتجاه الميكانيكي في التحرك.
لا تحل أي من الملاحظتين محل الأخرى تلقائيا.
لهذا السبب تصبح بيانات قوة السحب الإنتاجية أكثر فائدة عندما يمكن تفسيرها جنبا إلى جنب مع معلومات عملية التجعيد ذات الصلة. قد تجمع خطة التحكم المستقرة بين الاختبار الميكانيكي والفحوصات البعدية والبصرية والعملية المناسبة لبرنامج الحزام.
اختبار السحب هو نافذة واحدة داخل العملية، وليس العملية بأكملها.
وهذا أيضا سبب للاحتفاظ بسجلات اختبار ذات معنى بدلا من تقليل كل قياس إلى مؤشر PASS أخضر.
محطة مراقبة جودة واحدة، عائلات طرفية متعددة
مختبر تطوير يختبر طرفية واحدة يمكنه تحسين كل شيء حول تلك المحطة.
مصنع الحزام لديه مشكلة مختلفة.
قد تتلقى نفس محطة مراقبة الجودة اتصالات صغيرة مفتوحة البرميل في الصباح، وأطراف حلقية لاحقا في الانتقال، ووصلات طاقة أكبر من برنامج هارنس آخر.
إطار الشد لا يحتاج بالضرورة إلى تغيير.
غالبا ما يحدث ذلك في القيد النهائي.
يمكن تحديد موقع طرفية الحلقة باستخدام دبوس مناسب. قد يتطلب الاتصال الصغير تقييدا مشقوقا. يحتاج طرف الشفرة إلى حامل يناسب هندسته. الاتصالات الأكبر قد تتطلب قيودا مختلفا ونطاق قوة مفيد مختلف.
اثنا عشر عائلة طرفية لا تعني تلقائيا اثنتي عشرة مجموعة تركيبات مستقلة تماما.
أثناء تخطيط التركيبات، يمكن مراجعة هندسات الطرفيات المماثلة لتحديد ما إذا كانت يمكن أن تشارك جسم التثبيت أو مفهوم التقييد أو الإدخال القابل للتبديل. الهدف ليس إجبار كل منتج على أن يكون "مكونا" "عالميا". الهدف هو تجنب التبديل غير الضروري أثناء تحديد موقع كل طرف بشكل متكرر.
هذا يغير سؤال المعدات من:
أي جهاز يمكنه سحب هذه الطرفية؟
to:
كم عدد عائلات الطرفيات التي يجب أن تدعمها هذه المحطة، وكم سرعة يمكن للمشغلين التنقل بينها دون تغيير حالة الاختبار؟
بالنسبة لمنصة التطوير، قد لا تكون بضع ثوان إضافية من تعديل التركيبة مهمة.
بعدة مئات من العينات يوميا، يفعلون ذلك.

لماذا يغير إعداد المشغل النتيجة
المشغل A يضع الطرفية بالكامل مقابل نقطة التوقيف.
المشغل B يترك العينة التالية إلى الأمام قليلا.
أسلاك واحدة تمر عموديا في المقبض. يدخل آخر بزاوية صغيرة. يترك مؤثر واحد طولا حرا ثابتا؛ وآخر يمسك أقرب إلى الطرف كلما كان السلك المتاح قصيرا.
لا تبدو أي من هذه الفروقات دراماتيكية على أرضية المصنع.
معا، يمكنهما توسيع التشتت في بيانات الاختبار.
لذلك، فإن التكرار هو جزئيا خاصية لنظام قياس القوة وجزئيا خاصية
يجب تقييد الطرف دون إدخال حالة انحناء غير مقصودة. يجب أن يتبع الموصل محور السحب المقصود. يحتاج مقبض السلك إلى قوة تثبيت كافية لمنع الانزلاق دون حدوث فشل مبكر في الفك.
بالنسبة للاختبارات الإنتاجية المتكررة، يجب أن يساعد التركيب أيضا المشغل في إيجاد الموقع المقصود بدلا من الاعتماد بالكامل على الخبرة.
قد يعني ذلك وضعية جلوس إيجابية، فتحة أو إدخال مناسب، وصولا أسهل حول المحطة، أو طريقة متكررة لتحديد طول السلك الحر.
عندما تظهر قيمة منخفضة بشكل غير متوقع، تستحق العينة الاطلاع عليها قبل أن يبدأ أي شخص في تعديل عملية التجعيد.
هل سحب الموصل من المحطة؟ هل انقطع السلك؟ هل تحرك داخل المقبض؟ هل دوران الطرف؟ هل كان السحب خارج المحور بشكل واضح؟
القيمة الناتجة عن انزلاق القبضة هي مشكلة إعداد اختبار، وليست دليلا على ضعف الإنتاج.

قد يكون لدى محطة اختبار واحدة أكثر من نطاق قوة مفيد واحد
Machine capacity يجيب على سؤال واحد:
هل يمكن للإطار تطبيق قوة كافية؟
لا يجيب بشكل كامل على آخر:
هل هذا هو التكوين الصحيح لكل ما نختبره؟
فكر في مختبر الحزام يغطي عدة عائلات اتصال. لأغراض تخطيط المعدات فقط، تخيل نطاقات العمل التالية:
هذه هي قيم اختيار المعدات التوضيحية، وليست متطلبات قبول السيارات.
افترض أن معظم العينات اليومية تنخفض تحت 150 نيوتن بينما مجموعة أصغر تعمل بعدة مرات أعلى.
اختيار نظام القياس فقط حول أكبر عينة قد يغفل عن مكان قضاء معظم يوم الجهاز فعليا.
تشمل المناقشة الأفضل أدنى قوة اهتمام، ونطاق العمل الطبيعي لكل عائلة طرفية، وأعلى قوة فعلية متوقعة، وعدد الاختبارات التي أجريت في كل نطاق.
اعتمادا على هذا الانتشار، يمكن للمختبر تقييم ما إذا كان تكوين خلية التحميل الواحد مناسبا أو ما إذا كان يجب النظر في نطاقات قياس مختلفة.
المدخل المفيد هنا هو

عند 500 اختبار يوميا، يصبح التعامل مع العينة جزءا من المواصفات
محطة اختبار تستخدم عشرين مرة يوميا يمكنها تحمل بعض الخطوات المحرجة.
عند خمسمائة اختبار يوميا، تصبح نفس الخطوات وقت الإنتاج.
الدورة الكاملة تشمل أكثر من حركة الرأس المتقاطع:
تحديد العينة → تحميل الطرف → القبضة ومحاذاة السلك → تشغيل اختبار → إزالة العينة → تصنيف نتيجة → بيانات السجل
تخيل أن التحميل وتحديد الموقع يتطلبان 30 ثانية لكل عينة.
عبر 500 اختبار، يمثل هذا وحده أكثر من أربع ساعات من التعامل.
تقليل العملية بمقدار 10 ثوان فقط لكل عينة وتختفي تقريبا
لهذا السبب فإن زيادة سرعة الاختبار ليست دائما الطريقة الأكثر فعالية لزيادة معدل الإنتاجية.
في مراقبة الجودة عالية الحجم، قد تأتي مكاسب عملية من سهولة الوصول إلى الطرفيات، وتغيير التجهيزات بشكل أسرع، وتكرار الوضعية، وسهولة تشغيل المقبض، وتقليل التحكم اليدوي مع النتائج.
أفضل إعداد إنتاج ليس بالضرورة هو الذي يتحرك بأسرع ما يملك.
وهو الذي يزيل العمل غير الضروري من دورة الاختبار بأكملها دون التأثير على حالة الاختبار.

إعداد RS-8010A لمراقبة الجودة لحزام السيارات
في العديد من تطبيقات سحب الأسلاك في السيارات، تكون القوى المتضمنة منخفضة نسبيا مقارنة باختبار الشد الهيكلي.
The ITM-LAB RS-8010A Servo Control Universal Test Machine، المتوفرة بسعات من 50 N إلى 5 kN، هي منصة لتقييم العديد من الطرفيات وقوة السحب الشاملة للحزم التطبيقات.
تحديد نموذج الآلة وحده لا يحدد نظام الاختبار.
لتطبيق الموصل إلى الطرفية، قد يجمع التكوين خلية تحميل مناسبة مع قبضة سلك وقيد مطابق لهندسة الطرفية. كما يجب أن تناسب مساحة الاختبار المتاحة والسفر العينة.
حيث تشترك عدة عائلات طرفية في نفس المحطة، يجب النظر في الوصول إلى التركيبات وتغيير الوحدات في نفس الوقت مع مدى القوة.
البيانات المطلوبة قد تختلف أيضا.
قد تحتاج محطة الإنتاج بشكل أساسي إلى معلومات القوة القصوى ومعلومات النجاح/الفشل. قد يستفيد عمل التطوير أو التحقق من العمليات أو حل المشكلات من الاحتفاظ بمنحنى الإزاحة القوة-السلوك الملحوظ للفشل.
على سبيل المثال:
Terminal A — 96 N — PASS — سحب الموصلات
يحتوي على معلومات تشخيصية أكثر من:
Terminal A — PASS
هذا لا يعني أن كل خط حزم يحتاج إلى نظام بيانات معقد. يعني أنه يجب تحديد الإخراج المطلوب قبل تكوين المحطة.
لمحطة QC منخفضة القوة، يمكن تقييم RS-8010A مع الطريقة المناسبة خلية الحمل، مقبض السلك، تقييد الطرف، وطريقة الاختبار. بالنسبة لبرامج المحطات المتعددة، يجب اعتبار تغيير التركيبات وسير عمل المشغل كجزء من نفس التكوين بدلا من اختيار الجهاز مسبقا.
A Real Automotive Harness RFQ
انظر إلى هذا الطلب:
هناك معلومات كافية لفهم التطبيق.
لا يوجد بعد ما يكفي لتكوين المحطة بشكل صحيح.
الوثيقة المفيدة التالية غالبا ليست مواصفات آلة أخرى.
إنها قائمة الطرفيات list.
الآن أصبح النقاش حول المعدات أكثر وضوحا.
إذا كانت معظم العائلات الطرفية تشترك في سلوك منخفض القوة بينما تتطلب القليل فقط قوى أعلى بكثير، يمكن تقييم استراتيجية خلية التحميل بناء على هذا التوزيع.
إذا كانت عدة طرفيات تشترك في الهندسة المتشابهة، يمكن مراجعة استراتيجية التقييد للبحث عن المكونات المشتركة أو الإدخالات القابلة للتبادل.
وإذا كان من المتوقع أن تعالج المحطة 500 عينة يوميا، تصبح التحميل، وتغيير التجهيزات، والتعامل مع البيانات أجزاء قابلة للقياس من المشروع.
هذه هي المعلومات اللازمة للانتقال من جهاز اختبار سحب عام إلى محطة اختبار إنتاجية مفيدة.
ماذا يجب إرساله قبل طلب نظام سحب الحزام
لمشروع جديد لحزام السيارات، قدم المعلومات التي تحدد تطبيق الإنتاج بدلا من الحد الأقصى للسعة الآلية فقط.
أكثر المدخلات فائدة هي:
- أرقام قطع الطرفية;
- رسومات الطرفية أو العينات النهائية;
- متطلبات العميل/الشركة المصنعة/المنتج ذات الصلة;
- طريقة الاختبار التطبيقية;
- force specified minimum number;
- required test speed;
- عدد العائلات الطرفية;
- اختبارات تقريبية في اليوم;
- مطلوب اختبار ناتج وقابلية التتبع.
إذا كانت عدة محطات تشارك المحطة، فإن جدول البيانات الذي يدرج
الطرفيات الفيزيائية أو عينات التجعيد النهائية ذات قيمة عند تقييم التقييد. لا يمكن تحديد هندسة التثبيت بشكل موثوق من خلال قيمة القوة فقط.
خارطة طريق نظام اختبار قوة سحب الأسلاك للسيارات
"قوة السحب" يمكن أن تشير إلى عدة واجهات ميكانيكية، بما في ذلك قوة التجعيد بين الموصل والطرف، واحتفاظ الطرف في غلاف الموصل، واختبار تخفيف الإجهاد أو سحب التجميع. قوة التزاوج أو عدم التزاوج بين الموصلات هي قياس ميكانيكي مختلف آخر. لذا يجب تحديد الواجهة قبل اختيار التركيبة أو إجراء الاختبار. ليس بالضرورة. اختبار سحب التجعيد يحمل تحديدا الاتصال بين الموصل والطرفية. اختبار سحب الأسلاك هو وصف أوسع ويمكن أن يشمل واجهات ميكانيكية أخرى داخل التجميع. بالنسبة لمراقبة جودة التجعيد الإنتاجية، يكون الاتصال بين الموصل والطرفية هو الواجهة المعنية. لا توجد قيمة قوة واحدة تنطبق على كل طرفية سيارة بحجم سلك معين. يجب أن يأتي شرط القبول من المواصفات التي تحكم برنامج الموصل، والطرفية، وبرنامج الحزام الفعلي. لا ينبغي استبدال جدول القوة العام عبر الإنترنت بهذا الشرط دون تأكيد تطبيقه. نعم، يمكن لبيانات قوة السحب أن توفر معلومات ميكانيكية مفيدة عن مراقبة الجودة وقد تكشف عن تغييرات في سلوك العملية مع مرور الوقت. لا يحدد السبب الجذري للتغيير بنفسه. قد تحتاج الاتجاهات غير المتوقعة إلى جانب ارتفاع التجعيد، موضع الموصل، حالة الخيط، موقع الطرف، حالة الأدوات، وغيرها من المعلومات ذات الصلة بالعمليات. الاختلافات في مقاعد الطرف، موضع قبضة السلك، طول العينة الحرة، دوران الطرف، ومحاذاة محور السحب يمكن أن تسبب تنوعا. يجب أن تجعل موضع العينة المقصود قابلا للتكرار قدر الإمكان بحيث تعتمد النتيجة بشكل أقل على تقنية المشغل الفردي. ابدأ بنطاق القوة العاملة الفعلي المتوقع بدلا من الحد الأدنى لقيمة القبول أو الحد الأقصى لسعة الإطار. بالنسبة لمحطة تغطي عدة عائلات طرفية، قم برسم خريطة النطاق المتوقع للقوة والكمية اليومية لكل عائلة. يساعد ذلك في تحديد أماكن حدوث معظم القياسات وما إذا كان نطاق خلية الحمل الواحد مناسبا للبرنامج بأكمله. قدم أحجام الأسلاك، وأنواع الموصلات، وأرقام قطع الأطراف أو الرسومات، ومتطلبات الاختبار المطبقة، والقوى الدنيا المحددة، ونطاق القوة الفعلية المتوقعة، وسرعة الاختبار، وعدد عائلات الطرفيات، وحجم العينات اليومي. عينات التجعيد النهائية مفيدة بشكل خاص عندما تحتاج وحدة التثبيت النهائية إلى تقييم. أسهل جزء في مشروع اختبار سحب أسلاك السيارات هو غالبا التأكد من أن إطار الشد لديه سعة كافية. تحدد تفاصيل الإنتاج ما إذا كانت المحطة ستستمر في العمل بشكل جيد بعد مئات العينات، وتغييرات متعددة في الطرفيات، وعدة مشغلين. يحتاج نظام مفيد لاستيعاب العائلات النهائية التي يتم تصنيعها فعليا، وقياس أماكن حدوث قوى السحب الحقيقية لديهم، والاحتفاظ بالعينات بشكل متسق، والتحرك عبر حجم العينة المطلوب دون تحويل تحميل العينات إلى عنق الزجاجة. يجب أن تكون البيانات الناتجة مفيدة أيضا. تتحقق نتيجة PASS واحدة من عينة واحدة. يمكن أن يمنح اتجاه قوة السحب المتغير فريق الجودة سببا مبكرا لفحص عملية الإنتاج. في العديد من تطبيقات محطات السيارات ذات القوة المنخفضة، ITM-LAB RS-8010A، متوفر من 50 N إلى 5 kN، يمكن أن تكون منصة الاختبار. لا يزال التكوين النهائي يعتمد على خلية الحمل، ومقبض السلك، وتثبيت الطرف، ومساحة الاختبار المتاحة، وطريقة الاختبار القابلة للتطبيق، وسير عمل الإنتاج. إذا كنت تخطط لمحطة QC بحزام السيارات، أرسل إلى ITM-LAB قائمة الطرفيات ، نطاق حجم الأسلاك، رسومات الطرفيات أو العينات النهائية، المتطلبات المنظمة، نطاقات قوة السحب المتوقعة والاختبارات اليومية. مع هذه التفاصيل، يمكن ل ITM-LAB تقييم نطاق خلية التحميل ، ومقبض الأسلاك، وتقييد الطرف، وتكوين RS-8010A حول برنامج الحزام الفعلي.
أسئلة متداولة لاختبار قوة سحب أسلاك السيارات
ما هي اختبارات قوة السحب المستخدمة في أسلاك السيارات؟
هل اختبار سحب الأسلاك هو نفسه اختبار سحب التجعيد؟
كم يجب أن يتحمله طرف السيارات؟
هل يمكن استخدام قوة السحب لمراقبة جودة التجعيد؟
لماذا يحصل مشغلون مختلفون أحيانا على نتائج قوة سحب مختلفة؟
كيف يجب أن أختار خلية تحميل لاختبار سحب حزام السيارات؟
ما هي المعلومات المطلوبة لاختيار آلة اختبار سحب أسلاك السيارات؟
بناء محطة مراقبة جودة أفضل
